简体中文
 English
产品展示
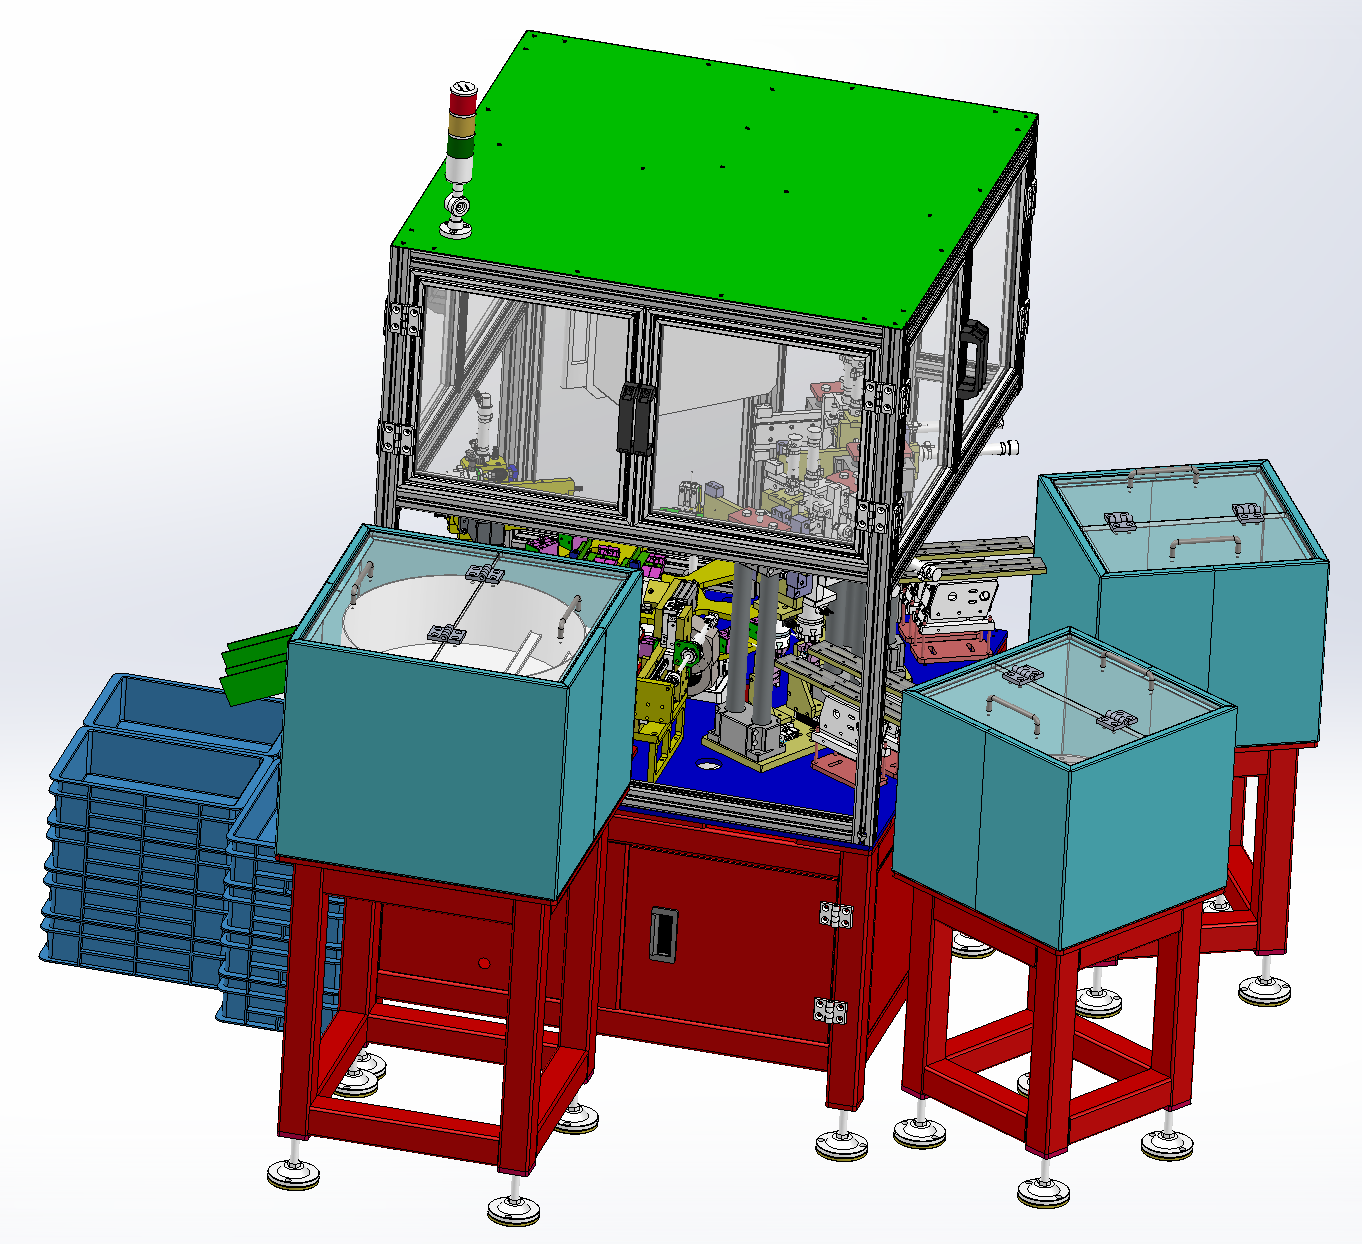
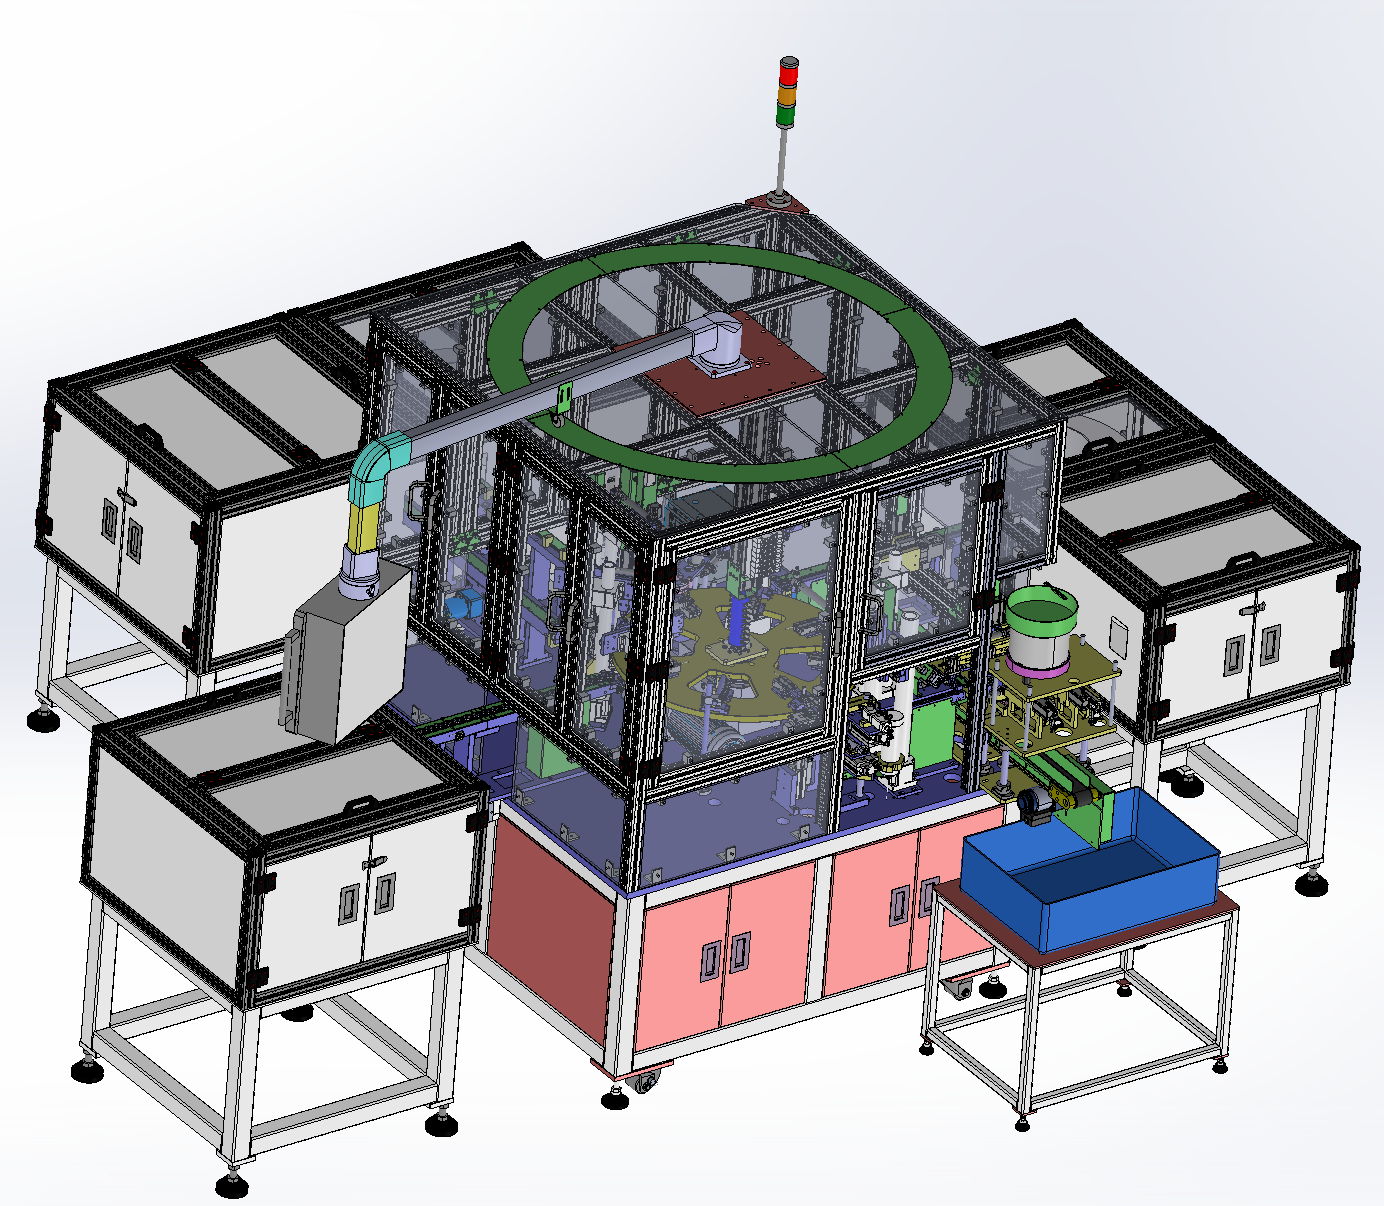
双工位阀杆套O型圈设备
双工位阀杆套O型圈设备采用双工位交替作业布局,自动完成阀杆套上料定位、O型圈扩口套装与伺服压装检测,有效节拍2-4秒/件,装配合格率99.5%以上,支持按工件非标定制。
- 产品详情
产品概述
双工位阀杆套O型圈设备是面向阀杆套、阀杆等回转体零件O型圈自动装配的专用设备。设备采用双工位交替作业布局:一个工位完成阀杆套上料与定位,另一工位同步完成O型圈扩口、套装与压装,两工位通过气动换位机构交替运行,使上料时间与装配时间重叠,有效节拍比单工位设备提升约60%以上。
设备工作时,阀杆套由振动盘或料仓自动上料,O型圈经自动分离机构有序输送至扩口治具,由多瓣气动扩口模将O型圈均匀撑开后套入阀杆套密封槽,再由压装机构压入到位,并通过压力-位移曲线判断装配是否合格,合格品自动排出、NG品自动剔除。全过程无人工干预,可有效避免O型圈划伤、扭曲与漏装等质量问题。
⚙️ 一、设备主要参数
参数项 典型范围 / 说明 驱动方式 伺服电机 + 气缸联动,双工位气动换位,动作互锁 工位布局 标准 2 工位(上料定位工位 + O型圈装配工位),可按工序扩展 额定电压 标准 220V,可定制 110V / 380V 定位精度 重复定位精度 ±0.02 mm 装配节拍 有效节拍 2–4 s / 件(双工位交替,上下料时间重叠) 产能 约 900–1800 件/h,依工件规格与来料方式而定 整机重量 约 300–600 kg,依配置而定 🔩 二、装配工艺与精度参数
参数项 典型范围 / 说明 适用工件 阀杆套、阀杆、阀芯等回转体类零件 适用O型圈规格 线径 Φ1.5–Φ4 mm,外径 Φ6–Φ60 mm(可按需定制) 阀杆套直径 Φ8–Φ50 mm,密封槽深度与宽度依图纸适配 扩口方式 多瓣气动扩口治具 / 锥度导入结构,O型圈不扭曲、无划伤 压装力 0.2–5 kN,伺服 / 气缸可选,压力-位移曲线实时监控 到位检测 压力 / 位移曲线自动判定,可选 CCD 视觉缺件、错件检测 装配合格率 ≥ 99.5%(来料合格前提下),NG品自动剔除 🏗️ 三、双工位结构与配置
项目 配置说明 机架 铝型材 + 钢件焊接,表面喷塑,底脚可调水平 换位方式 气动平移换位 / 分度旋转可选,两工位动作互锁防撞 上料方式 振动盘自动上料或料仓人工补料,可与皮带提升机联机 控制系统 PLC + 触摸屏人机界面,参数配方化保存,支持 MES 接口 工作气压 0.5–0.7 MPa,需洁净干燥气源 安全防护 全封闭防护罩 + 安全光栅,开门急停,缺料 / 故障报警 📋 四、选型速查:按O型圈规格匹配
O型圈线径 参考节拍 参考产能 Φ1.5–Φ2 mm 2–3 s 1200–1800 件/h Φ2.5–Φ3 mm 2.5–3.5 s 1000–1400 件/h Φ3.5–Φ4 mm 3–4 s 900–1200 件/h 注:以上节拍与产能为常规配置参考值,实际以工件结构、O型圈硬度与线径、来料方式及检测要求为准,可按需定制非标方案。
定制与服务
除标准机型外,我们支持按阀杆套结构、O型圈规格与产能要求进行非标定制,包括双工位改多工位、CCD视觉检测、压力位移曲线追溯、数据联网等配置,并可配套电动式振动盘、皮带提升机等上料设备组成自动装配线,提供从方案设计、设备制造到安装调试的一站式服务。欢迎提供阀杆套样品与密封要求,由工程师为您选型报价。
相关产品
产品询价
敬请留下您的留言内容,我们收到后会迅速与您联系,感谢支持!
常见问题